


Как автоматизируют фальцовку и склейку картонных коробок
Как автоматизируют фальцовку и склейку картонных коробок
После печати, высечки и биговки картонная заготовка ещё не является готовой коробкой. Её необходимо правильно сложить по линиям сгиба, нанести клей на предусмотренные конструкцией клапаны и зафиксировать соединение. При небольших объёмах часть этих операций можно выполнять вручную, однако такой способ ограничивает производительность и повышает вероятность ошибок.
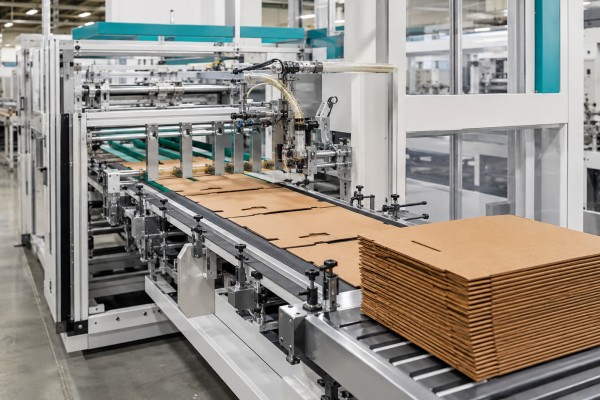
На серийном производстве фальцовку и склейку автоматизируют с помощью фальцевально-склеивающих линий. Оборудование последовательно подаёт заготовки, выравнивает их, формирует сгибы, наносит клей, соединяет элементы и контролирует результат. На выходе обычно получается плоская сложенная и склеенная коробка, удобная для хранения и транспортировки. Объёмную форму она принимает позже, при упаковке продукции.
Что выполняет фальцевально-склеивающая линия
Фальцевально-склеивающая линия используется на завершающем этапе изготовления складных картонных коробок. В стандартном производственном процессе на неё поступают уже вырубленные и пробигованные заготовки. Контур будущей коробки, клапаны, прорези и линии сгиба формируются заранее.
В зависимости от конструкции и комплектации оборудование может автоматически выполнять следующие операции:
- отделять заготовки от стопы и подавать их в линию;
- выравнивать изделия перед дальнейшей обработкой;
- предварительно сгибать линии биговки;
- наносить холодный или термоплавкий клей;
- складывать панели и клапаны в заданной последовательности;
- прижимать соединённые участки;
- проверять наличие и положение клея;
- выявлять и удалять бракованные изделия;
- считать готовые коробки и собирать их в пачки.
Автоматизация уменьшает объём ручных операций, но не исключает работу персонала полностью. Оператор настраивает оборудование под конкретную коробку, контролирует подачу картона и клея, проверяет качество продукции, выполняет очистку и участвует в переналадке линии.
Как проходит автоматическая фальцовка и склейка
Конструкция линий различается, но общий принцип их работы остаётся примерно одинаковым. Заготовка проходит несколько последовательно расположенных участков, на каждом из которых выполняется отдельная операция.
Подача и выравнивание заготовок
В загрузочную секцию помещают стопку вырубленных заготовок. Подающие ремни, вакуумные элементы или фрикционные механизмы отделяют их по одной и направляют в рабочую часть линии.
На этом этапе важно сохранить правильное положение изделия. Если картон поступает с перекосом, клапаны могут совместиться неточно, а геометрия готовой коробки будет нарушена. Для выравнивания применяются боковые направляющие, ролики, ремни и регулируемые упоры.
Параметры секции подачи настраивают с учётом:
- длины и ширины заготовки;
- толщины и плотности материала;
- направления волокон картона;
- типа коробки;
- требуемой скорости производства.
Для работы с гофрокартоном используются линии увеличенного формата. В отдельных случаях подача, печать, просечка, высечка, фальцовка и склейка могут быть объединены в одном производственном комплексе.
Предварительная фальцовка
Перед окончательным складыванием некоторые линии биговки предварительно сгибают, а затем частично раскрывают. Этот процесс называют предварительной фальцовкой или префолдингом.
Операция уменьшает сопротивление картона в местах будущих сгибов. Благодаря этому коробка легче раскрывается при последующем использовании, а её стенки принимают правильное положение. Предварительная фальцовка особенно важна для плотного картона, сложных конструкций и упаковки, собираемой на автоматических фасовочных линиях.
Качество сгиба зависит не только от настройки фальцевально-склеивающей машины. Если биговка выполнена недостаточно глубоко или расположена неточно, картон может трескаться, деформироваться либо складываться со смещением.
Нанесение клея
Клей наносится на специальные клапаны и другие участки, предусмотренные конструкцией коробки. Для этого могут использоваться клеевые диски, колёса или бесконтактные форсунки.
Клеевой состав наносят:
- непрерывной полосой;
- отдельными точками;
- короткими прерывистыми участками;
- одновременно на одну или несколько сторон заготовки.
В производстве применяются холодные дисперсионные и термоплавкие клеи. Выбор зависит от материала, покрытия картона, скорости линии, площади соединения и требований к готовой упаковке. Нельзя считать один вид клея универсальным для всех коробок.
Количество состава также требует точной настройки. Недостаток клея приводит к раскрытию шва, а избыток может выступать за границы клапана, загрязнять оборудование и склеивать соседние изделия.
Современные линии могут оснащаться датчиками, которые проверяют наличие, длину и положение клеевой полосы. Если система обнаруживает отклонение, заготовка автоматически удаляется из потока.
Складывание коробки
После нанесения клея заготовка поступает в секцию фальцовки. Направляющие, ремни, плужки и ролики постепенно загибают панели и клапаны в установленной последовательности.
Складывание выполняется плавно. Резкое воздействие на картон способно вызвать трещины на поверхности, повреждение покрытия или смещение элементов. Для сложных коробок может потребоваться несколько участков фальцовки, каждый из которых отвечает за определённую часть конструкции.
По количеству клеевых соединений различают коробки с одной, двумя, тремя, четырьмя и большим количеством точек склейки. Чем сложнее конструкция, тем больше требований предъявляется к комплектации оборудования и точности его настройки.
Прижим и фиксация соединения
Сразу после складывания клеевое соединение ещё не набрало необходимую прочность. Поэтому заготовка поступает на компрессионный участок, где прижимается ремнями или валами.
Продолжительность и сила прижима зависят от:
- типа клея;
- скорости движения линии;
- плотности и толщины картона;
- площади склеиваемого участка;
- состояния поверхности материала;
- конструкции коробки.
Если давление недостаточное или изделие слишком быстро проходит участок, соединение может раскрыться. При чрезмерном давлении коробка способна деформироваться, а клей выдавливается за пределы клапана.
Контроль и формирование пачек
После прессования готовые изделия проверяются и направляются на приёмный участок. В базовой комплектации контроль может выполнять оператор. Более технологичные линии оснащаются датчиками и камерами.
Система контроля способна проверять:
- наличие клея;
- правильность складывания;
- положение клапанов;
- штрихкоды и печатные коды;
- отсутствие отдельных элементов;
- соответствие изделия заданным параметрам.
Затем плоские коробки автоматически подсчитываются и собираются в пачки. При необходимости линия дополняется устройством обвязки или другим оборудованием для подготовки продукции к хранению и перевозке.
Какие коробки можно изготавливать
Возможности линии зависят от её конструкции, формата и набора модулей. На фальцевально-склеивающем оборудовании выпускают:
- прямолинейные коробки с боковым клеевым клапаном;
- коробки с автоматическим или самоскладным дном;
- четырёхклапанные гофрокороба;
- упаковку с двойными стенками;
- четырёх- и шеститочечные конструкции;
- коробки с несколькими внутренними секциями;
- конверты, папки, обечайки и другие изделия из картона.
Одна машина не обязательно поддерживает все перечисленные варианты. Простая линия может быть рассчитана только на прямолинейную склейку, тогда как для коробок с автоматическим дном или несколькими точками соединения требуется дополнительное оснащение.
Отдельно следует рассматривать оборудование для жёстких коробок, состоящих из плотного основания и оклеивающего материала. Технология их изготовления отличается от обычной фальцовки складной картонной упаковки.
Что влияет на скорость линии
Производители оборудования часто указывают максимальную скорость в метрах в минуту. Однако этот показатель нельзя напрямую переводить в количество коробок за час или смену.
Фактическая производительность зависит от нескольких условий:
- длины заготовки по направлению движения;
- промежутка между изделиями;
- количества точек склейки;
- сложности фальцовки;
- плотности и толщины картона;
- типа клея;
- продолжительности прижима;
- возможностей секции подачи;
- частоты переналадок;
- скорости приёмного и упаковочного оборудования.
Например, простая прямолинейная коробка может обрабатываться быстрее, чем конструкция с автоматическим дном и несколькими клеевыми клапанами. Поэтому при выборе линии важно оценивать не только паспортную скорость, но и производительность на реальных изделиях предприятия.
Частые проблемы при фальцовке и склейке
Даже автоматическая линия требует правильной подготовки материалов и точной настройки. Большая часть дефектов связана не с одной причиной, а с сочетанием нескольких факторов.
На производстве могут возникать следующие проблемы:
- Коробка складывается с перекосом. Причиной может быть неправильная подача, неточная биговка, разная скорость ремней или смещение направляющих.
- Клеевой шов раскрывается. Необходимо проверить количество клея, свойства материала, давление и продолжительность прижима.
- Клей выходит за пределы клапана. Возможен избыток состава, неправильное положение форсунки или несоответствие вязкости рабочей скорости.
- На сгибах появляются трещины. Причиной может быть слишком плотный или пересушенный картон, недостаточная биговка либо резкое складывание.
- Соседние изделия склеиваются между собой. Такое происходит при избыточном нанесении клея или недостаточной фиксации соединения.
- Коробка плохо раскрывается. Следует проверить предварительную фальцовку и точность расположения линий биговки.
- Линия часто останавливается. Причина может заключаться в нестабильной подаче, загрязнении клеевого узла, деформированных заготовках или неправильных настройках датчиков.
Контроль качества должен начинаться ещё до фальцовки. Точность высечки, состояние биговки, влажность картона, качество печати и чистота поверхности напрямую влияют на работу линии.
Как выбирают оборудование
Подбирать фальцевально-склеивающую линию следует под конкретный ассортимент, а не только по максимальной скорости. Сначала определяют, какие коробки планируется выпускать и какие операции необходимо автоматизировать.
При выборе учитывают:
- минимальный и максимальный формат заготовки;
- допустимую плотность и толщину картона;
- виды коробок;
- количество точек склейки;
- возможность работы с гофрокартоном;
- тип клеевого оборудования;
- наличие предварительной фальцовки;
- длину компрессионного участка;
- системы контроля и автоматической выбраковки;
- время переналадки между заказами;
- совместимость с упаковочным оборудованием;
- доступность технического обслуживания.
Если предприятие выпускает небольшие партии разных коробок, важна быстрая переналадка. Для серийного производства однотипной упаковки на первый план выходят стабильная подача, производительность и автоматический контроль.
Наша продукция:
- Картонные коробки
- Самосборные картонные коробки
- Коробки для маркетплейсов
- Коробки для переезда
- Маленькие коробки
- Четырёхклапанные коробки
- Большие коробки
- Архивные коробки
- Гофрокартон
- Двухслойный гофрокартон
- Пятислойный гофрокартон
- Трёхслойный гофрокартон
- Гофрокартон Т-21
- Гофрокартон Т-22
- Гофрокартон Т-23
Итоги
Автоматическая фальцовка и склейка позволяют объединить несколько операций в непрерывный производственный процесс. Линия подаёт и выравнивает заготовки, предварительно сгибает картон, наносит клей, формирует коробку, прижимает соединение и собирает продукцию в пачки.
При этом качество зависит не только от возможностей оборудования. Не менее важны точность высечки и биговки, свойства картона, правильно подобранный клей и параметры прижима. Грамотно настроенная линия помогает увеличить производительность, снизить количество ручных операций и получать стабильные по геометрии и качеству склейки коробки.
